客户痛点
仓储空间利用低效:企业主营大米、面粉、杂粮等粮油加工及脱水蔬菜、腌制食品生产,物料种类超 8000 种,涵盖原粮、包装成品,以及需冷藏的食品原料。仓库采用传统平面分区布局,空间利用率不足 35%;冷藏区容量有限。
物资管理复杂且易出错:传统仓库管理模式物资领用流程混乱:领用申请环节缺乏严格的审批流程和权限控制,导致物资领用随意性较大,容易出现超领、错领等问题。在物资发放过程中,由于缺乏准确的库存信息和有效的发放记录,无法确保发放物资的准确性和可追溯性,容易造成物资账实不符,增加了库存管理的难度和风险。
库存调配效率低下:物资调拨流程复杂低效:在不同仓库、部门之间进行物资调拨时,手续繁琐、流程冗长,往往需要人工填写大量纸质调拨单据,经过多个部门的审批和签字,不仅效率低下,而且容易出现单据流转丢失、数据错误等问题。调拨过程中缺乏实时的库存信息共享和协调机制,导致调拨物资无法及时到位,影响了企业的生产运营和资源调配效率。
仓库管理难题作业效能低:仓库内海量物品的存放记录主要依赖人工纸质台账或简单的电子表格进行管理,信息更新不及时且易出错。工作人员在查找物品时,常常需要翻找大量纸质资料或在电子表格中逐行筛选,耗费大量时间和精力,查找效率低下。
实况管理困难:仓库高层管理人员难以实时掌握仓库现场的详细情况,包括物品的存放状态、人员的工作动态、设备的运行情况等。由于缺乏有效的远程监控和信息反馈机制,管理人员往往只能通过定期巡查或下级汇报的方式了解仓库状况,信息获取不及时、不全面,难以对仓库运营进行精细化管理和及时决策。
解决方案
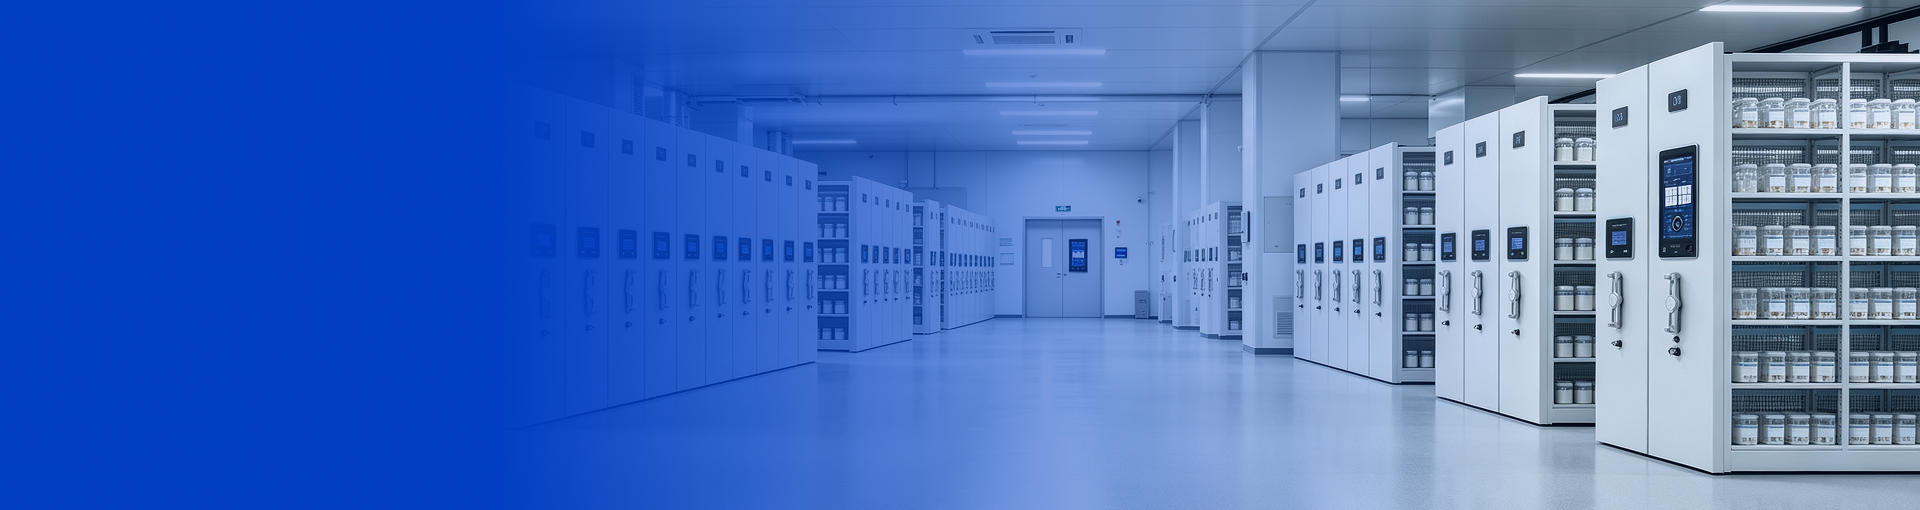
智能立体仓储空间重塑:拆除各基地传统平面货架,建设 22 米高的多温区自动化立体仓库,配置吨袋堆垛机(适配 50kg 原粮)、轻型堆垛机(适配小包装成品)及分层智能货架,同步扩建 1500 ㎡智能冷藏区(配备变频制冷系统)。按物料属性分区存储:原粮存放在底层重型货架区,采用 “高密度吨袋货架”,单吨原粮占用空间压缩至 0.8 ㎡;小包装成品存放在中层轻型货架区,采用 “穿梭式料箱货架”,支持自动出入库;新鲜蔬菜原料存放在底层智能冷藏区,按品类划分独立存储单元。运用 AI 智能货位分配算法,结合销售淡旺季、物料保质期动态分配货位,如将近效期成品分配至靠近出库口的货位,将长期存储的原粮分配至高层货架。
智能化物资管理体系构建:引入农副食品专用智能仓储管理系统(WMS),并与企业 ERP系统深度集成。为每件物料赋予超高频 RFID 标签(存储原料产地、加工日期、保质期、存储温湿度要求),在仓库出入口、货架旁安装 RFID 识别门与手持扫码终端,实现物资出入库自动识别、数据实时上传,数据录入延迟缩短至 10 秒内。系统内置 “效期预警功能”,近保质期前 7 天(原粮)、3 天(新鲜蔬菜)自动推送提醒,优先出库近效期物料,过期浪费减少 90%。原粮存储区安装高精度温湿度传感器(精度 ±0.5℃、±3% RH)、虫害监测仪,与 WMS 联动,当环境参数超标或检测到虫害时,自动触发通风设备、智能防虫灯,原粮霉变率降至 2%。部署 AI 视觉检测系统,实时监测原粮堆垛是否倾斜、成品包装是否破损,发现异常立即推送报警信息至管理人员手机端,物资管理准确率提升至 99.5%。同时,通过 WMS 建立物料全生命周期追溯体系,消费者扫码可查看原料产地、加工流程,提升产品信任度,返工成本降低 85%。
库存智能调配与协同平台搭建:搭建集团级 “采购 - 生产 - 库存 - 销售” 一体化协同云平台,整合 2 个采购基地、3 个生产基地的实时库存数据,通过可视化大屏(支持按物料品类、保质期、库存周转率筛选)展示各地库存动态。
自动化作业与人力优化:在物资入库时,粘贴有 RFID 标签的物资通过仓库入口处的 RFID 通道门,系统自动读取物资标签信息,并与采购订单进行匹配核对,完成物资的自动接收和入库登记;在物资出库时,根据销售订单或领料单,系统指令固定式RFID 阅读器对指定货位的物资进行识别和拣选指导,仓库工作人员按照系统提示将物资搬运至出库口,系统再次自动读取标签信息,完成出库操作并更新库存数据;在库存盘点时,仓库工作人员携带手持式 RFID 阅读器在仓库内巡回扫描,快速读取所有物资标签信息,系统实时对比盘点数据与账面数据,自动生成盘点 差异报告,大大缩短盘点时间和提高盘点准确性;此外,RFID 技术还可应用于物资的定位跟踪、防盗报警、质量追溯等多个场景,为企业提供全方位的仓储管理解决方案。
- 20%
+ 60%
设置员工领用权限——智能化管理,可追溯领用记录,减少物料浪费
自动补货保障运营——实时在线监测库存,自动提醒预警补货,保证物料不间断供应
数据报表智能分析——领用全流程记录,一键导出自定义报表,提高数字化水平
随用随领提升效率——半开放式管理,高效领取物料,提高工作效率
微信公众号
微信二维码
 中文